Зал 102, здание 13, район А, парк Ваняна Чжунчуанга, город Ганяо, округ Цзяшан, Чжэцзян Китай.
Новости
Дом / Новости / Новости отрасли / Расчет момента затяжки болтов: формула, критические факторы и практические примеры
Болт, который ломается во время затяжки, и соединение, которое ослабевает после нескольких недель эксплуатации, представляют собой два противоположных вида отказа с одной и той же основной причиной: ненадежное соотношение между крутящим моментом, приложенным к ключу, и фактической силой зажима, создаваемой в соединении. Стандартная формула Т = К × Д × F преобразует крутящий момент в предварительную нагрузку болта, но точность этого преобразования почти полностью зависит от двух исходных данных: целевой нагрузки при зажиме и коэффициента гайки K. Если вы правильно определите эти два значения, то рассчитанный крутящий момент создаст соединение, которое будет оставаться затянутым, не подталкивая болт к текучести. Если вы сделаете это неправильно, один и тот же ключ либо сломает болт, либо сделает соединение опасно ослабленным. В этой статье объясняется расчет, переменные, определяющие его точность, а также способы управления этими переменными в реальном производстве и обслуживании.
В каждом обычном расчете крутящего момента болта используется одно и то же соотношение:
T = K × D × F
Где:
Только около 10–16 процентов крутящего момента, приложенного к гаечному ключу, превращается в зажимную силу. Остальное расходуется на трение под головкой болта, трение между зацепленными резьбами и расклинивающее действие спирали резьбы. Фактор ореха существует для того, чтобы охватить все эти потери одним эмпирическим числом. Это не материальная константа, и ее нельзя найти один раз и повторно использовать повсюду. Это самая распространенная ошибка при расчете момента затяжки болтов.
Целевая предварительная нагрузка — это сила, которая фактически удерживает соединение вместе. Оно должно быть достаточно высоким, чтобы соединение оставалось закрытым при эксплуатационных нагрузках, но достаточно низким, чтобы оставаться ниже предела текучести материала болта. Стандартный подход – работать от пробной нагрузки на болт.
Испытательная нагрузка = испытательная прочность × площадь растягивающего напряжения (А s )
Для большинства соединений конструкций и механизмов целевой предварительный натяг устанавливается на уровне 75 процентов от пробной нагрузки для непостоянных соединений и до 90 процентов для постоянных соединений, в которых болт не снимается. Прокладочные соединения обычно остаются на уровне 50–60 процентов, чтобы защитить уплотнение от чрезмерного сжатия.
| Размер | Зона растягивающего напряжения A s (мм 2 ) | Пробная нагрузка класса 8,8 (кН) | Пробная нагрузка класса 10,9 (кН) |
|---|---|---|---|
| М8 | 36.6 | 21.2 | 30.4 |
| М10 | 58.0 | 33.6 | 48.1 |
| М12 | 84.3 | 48.9 | 70.0 |
| М16 | 157 | 91.0 | 130 |
| М20 | 245 | 142 | 203 |
Классы прочности определяют, какую нагрузку может выдержать болт до остаточной деформации. Болт марки 8,8 имеет предел прочности около 580 МПа, марки 10,9 — около 830 МПа, марки 12,9 — около 970 МПа. Более высокие марки допускают более высокий предварительный натяг при том же размере болта, но они также делают точную затяжку более важной, поскольку зазор между заданным предварительным натягом и пределом текучести сужается.
Фактор гайки является крупнейшим источником неопределенности при любом расчете крутящего момента болта. Размер болта и целевую предварительную нагрузку можно определить с достаточной уверенностью, но K меняется в зависимости от обработки поверхности, смазки, допуска резьбы, скорости затяжки и даже количества раз использования крепежа. Небольшое изменение K приводит к значительному изменению крутящего момента, необходимого для достижения той же нагрузки зажима.
| Состояние поверхности | Диапазон коэффициента гайки K |
|---|---|
| Обычная сталь, чистая и сухая | 0,20 – 0,25 |
| Оцинкованный, сухой | 0,25 – 0,35 |
| Оцинкованный, слегка смазанный | 0,18 – 0,22 |
| Черный оксид, смазанный маслом | 0,15 – 0,20 |
| Фосфат и масло | 0,16 – 0,20 |
| Нержавеющая сталь, сухая | 0,30 – 0,40 |
Эти диапазоны являются отправными точками, а не гарантированными значениями. Толщина покрытия, тип смазки и обработка резьбы — все это меняет результат для конкретной партии крепежных изделий. Производитель, который самостоятельно контролирует процесс нанесения покрытия и резьбы, может предоставить рекомендации по крутящему моменту на основе фактических производственных деталей, что значительно безопаснее, чем полагаться на общую таблицу.
Рассмотрим болт M10 x 1,5 класса 8,8, оцинкованный и слегка смазанный, установленный в непостоянное соединение конструкции. Расчет происходит в пять шагов.
Расчетный крутящий момент составляет примерно 50 Н·м. Теперь повторите последний шаг с К = 0,30, что реально для того же оцинкованного болта в сухом состоянии: Т = 0,30 × 0,010 × 25,230 = 75,7 Н·м. Крутящий момент увеличивается на 50 процентов, даже если целевая нагрузка зажима не изменилась. Вот почему копирование значения крутящего момента из общей диаграммы рискованно; для одного и того же болта могут потребоваться очень разные настройки крутящего момента в зависимости от того, как он покрыт и смазан.
Машинные узлы, в которых используются болты с шестигранной головкой класса 8.8, изготовленные из черного оксида, используют тот же путь расчета, но покрытие меняет коэффициент гайки. Болт из черного оксида с легкой масляной пленкой обычно находится в диапазоне от 0,15 до 0,20, что снижает требуемый крутящий момент для того же предварительного натяга.
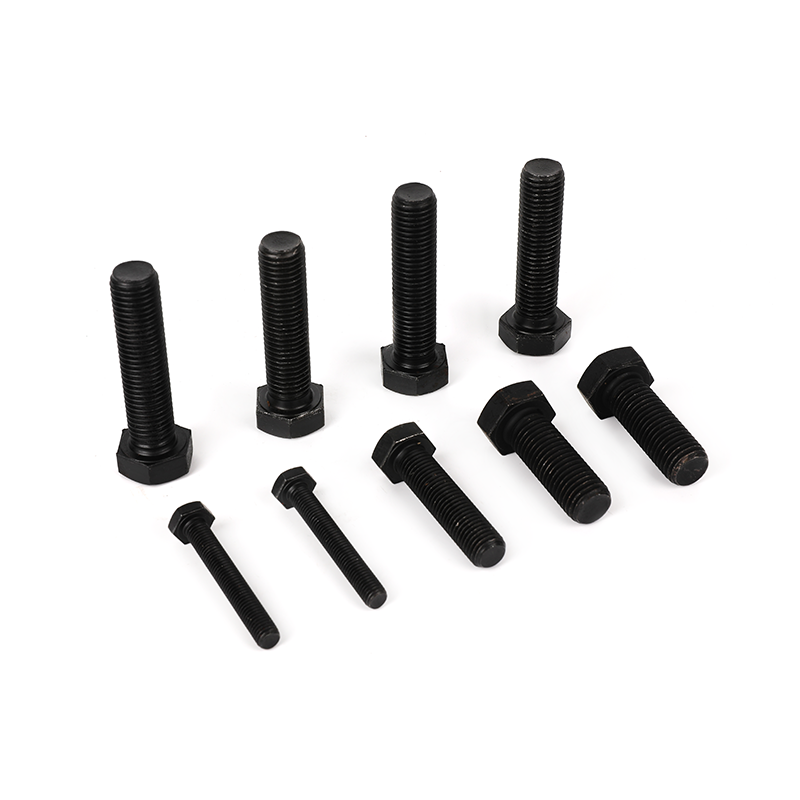 Болты с шестигранной головкой из черного оксида класса 8.8 с полной резьбой для контролируемого преднатяга В этих болтах с шестигранной головкой используется покрытие из черного оксида, которое смещает коэффициент гайки примерно до 0,15–0,20 при использовании легкого масла, что позволяет точно рассчитывать момент затяжки и предварительную нагрузку. Учитывайте их, когда условия сборки и эффекты покрытия имеют значение. Просмотреть продукт →
Даже правильно рассчитанное значение крутящего момента может выйти из строя на сборочной линии, если не контролировать условия монтажа. Следующие факторы регулярно приводят к тому, что измеренная нагрузка зажима отличается от расчетного значения.
Вибрация — это отдельная проблема, которую не решить одним крутящим моментом. Если соединение теряет предварительную нагрузку при эксплуатации, несмотря на правильный начальный крутящий момент, причиной часто является скольжение или изгиб, которому не может противостоять трение. Понимание почему шестигранные болты ослабляются во время использования помогает отделить проблему предварительной нагрузки от проблемы проектирования соединения.
Стандартные таблицы охватывают обычные болты с шестигранной головкой, но во многих отраслях промышленности используются крепежные детали, которые ведут себя не так, как стандартные болты. Три группы показывают, где расчет должен быть адаптирован.
Болт с фланцем распределяет зажимное давление по более широкой поверхности подшипника, что снижает потери при закладке и улучшает сохранение предварительного натяга. Противоскользящие текстуры добавляют трения, препятствующего вращению и делающего сустав более устойчивым при динамических нагрузках. Формула крутящего момента по-прежнему применяется, но коэффициент гайки должен быть установлен с учетом фактической геометрии фланца и обработки поверхности. Типичным примером является оцинкованный фланцевый болт класса 10,9 с противоскользящей текстурой, и его характеристики крутящего момента должны быть получены на основе испытаний на реальной покрытой поверхности, а не на основе таблицы шестигранных болтов.
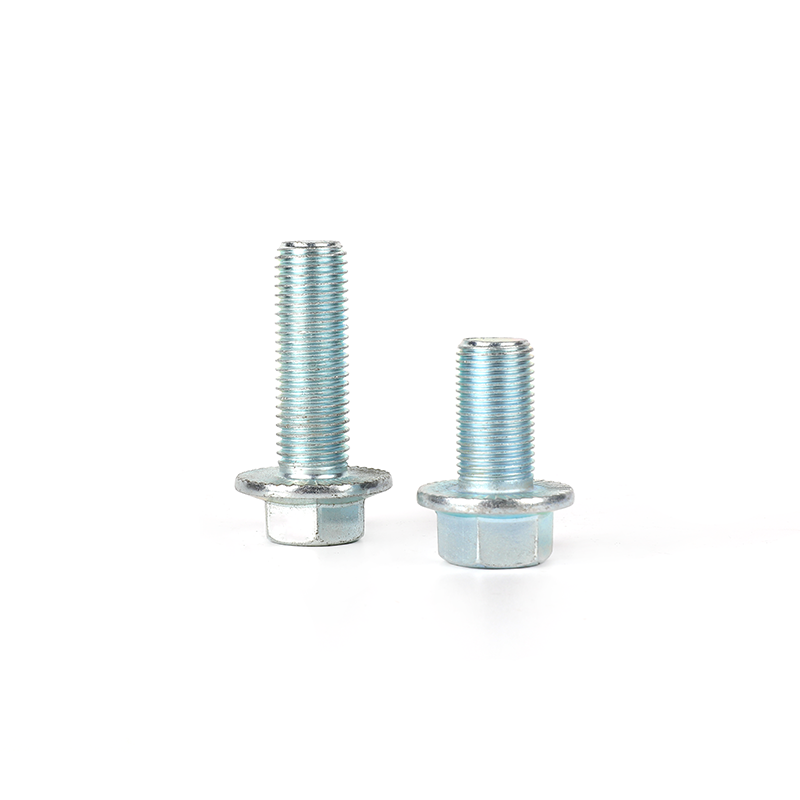 Оцинкованные фланцевые болты класса 10,9 с противоскользящей текстурой Фланцевые болты распределяют зажимное давление по более широкой поверхности подшипника, а противоскользящая текстура увеличивает трение, обеспечивая устойчивость соединения при динамических нагрузках. Этот пример показывает, почему характеристики крутящего момента должны проверяться на реальной поверхности с покрытием. Просмотреть продукт →
В фотоэлектрических монтажных конструкциях часто используются болты класса 12,9, поскольку высокая стойкость обеспечивает надежный зажим при компактных размерах. Практическое окно для расчета узко: при 75 процентах испытательной нагрузки болт 12,9 подвергается нагрузке примерно до 970 МПа, а перетяжка на 10–15 процентов может привести к увеличению текучести материала. В этом случае необходимы проверенные гайки и калиброванные инструменты. Оцинкованные болты с потайной головкой и квадратной шейкой класса 12.9, используемые в фотоэлектрических конструкциях, являются хорошей иллюстрацией крепежных изделий, требующих такого уровня контроля.
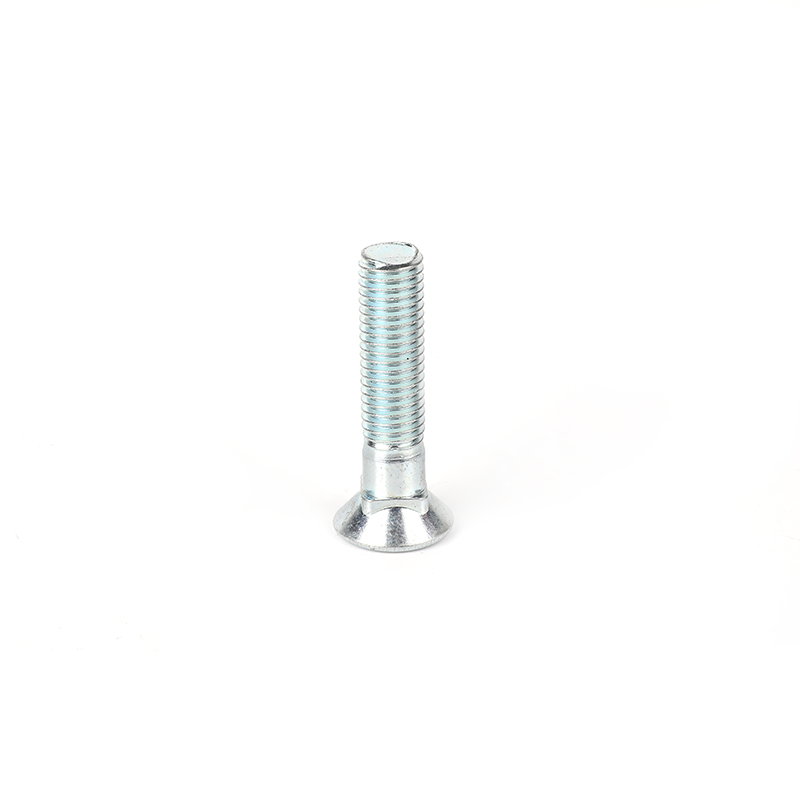 Оцинкованные болты для плугов с потайной головкой и квадратной шейкой класса 12,9 Высокопрочные болты плугов 12,9 выдерживают нагрузку около 970 МПа при условной нагрузке 75 %, что требует проверенных факторов затяжки и калиброванных инструментов. Их конструкция с потайной квадратной горловиной подходит для фотоэлектрических монтажных конструкций, где точный зажим имеет решающее значение. Просмотреть продукт →
Полые болты, такие как винты маслопроводов с внутренними проходами, имеют уменьшенное эффективное сечение. Площадь растягивающего напряжения цельного болта того же номинального размера завышает допустимую нагрузку, поэтому стандартный расчет дает небезопасный предварительный натяг. Прежде чем можно будет доверять характеристикам крутящего момента, необходимо измерить фактическую площадь напряжения полого профиля или провести испытание на растяжение.
Каждый расчет крутящего момента болта следует начинать с пробной нагрузки материала болта, а не со значения, приведенного в таблице. Определите целевой предварительный натяг по классу болта и площади напряжения, выберите коэффициент гайки, который точно соответствует состоянию покрытия и смазки, и проверьте результат на выборочной партии, когда соединение связано с безопасностью.
Для критических соединений контроль крутящего момента и угла более надежен, чем только крутящий момент. Затяните крепеж с небольшим крутящим моментом, затем продвиньте гайку на определенный угол поворота. Этот метод гораздо меньше зависит от фактора гайки и обеспечивает более стабильную предварительную нагрузку при обычных изменениях покрытия и смазки.
Когда проект требует нестандартной формы головки, особой формы резьбы или класса прочности вне общепринятых таблиц, стандартные формулы теряют свою основу. На этом этапе самый быстрый путь к надежной спецификации — это работа напрямую с производителем крепежа. Для проектов, которым требуется изготовление крепежа на заказ , обсуждение конструкции с заводом — это кратчайший путь к спецификации крутящего момента, которая будет работать на производстве.

Исправленные якорные болоты включают болты, шайбы, гайки и 4pcs цилиндрические щиты. Затягивая болты, трубки щитов расширяются, и компоненты могут ...
Смотрите детали
Болты фланца специально используются для плотного соединения труб и компонентов с фланцами. Мы производим фланцевые болты с твердым T и DurableThat...
Смотрите детали
Болты с полным шестигранником с полным нагрузкой класса 8.8 имеют внутреннюю шестнадцатеричную конструкцию и должны использоваться с гаечным ключом...
Смотрите детали
Степень 8.8 Черно-оксид с полным шестигранником является очень распространенным укреплением и требует гаечного ключа или шестигранного гаечного клю...
Смотрите детали
Этот продукт изготовлен из высококачественной углеродистой стали и подвергается строгому процессу термической обработки. Он имеет высокую силу, хор...
Смотрите детали
Этот полная нагрузка из нержавеющей стали 304-это своего рода крепеж из высококачественного материала из нержавеющей стали и обладает коррозионной ...
Смотрите детали
Этот простальный круглый сварной болт сварной головки является крепежным изделиями, подходящим для различных сварочных применений. Его плоская голо...
Смотрите детали
В этом классе 12.9 с цинковантованной квадратной шейной шейной болтом есть преимущества высокой точностью, высокой работой, высокой прочности и выс...
Смотрите детали
Зал 102, здание 13, район А, парк Ваняна Чжунчуанга, город Ганяо, округ Цзяшан, Чжэцзян Китай.
+86-17858810290
+86-573-84648787
продукт
мобильный
